Material- og prosessteknologi

Substrat
Hovedstrømmen er 6061-T6 luftfartsaluminiumslegering, og 7075 aluminium er valgt for tøffe forhold; Balanserer lettvekt, maskineringsytelse og strukturell styrke, egnet for kraft- og hydrauliske komponenter.

Støpeprosess
Det hele er dannet av femakset CNC integrert fresing, uten støping eller sveising:
De indre og ytre hulrommene, flensinstallasjonsoverflatene, oljepassasjen gjennom hull, posisjoneringsfremspringene og varmeavledningsribbene freses i en gang;
Overflaten beholder en klar konsentrisk sirkulær skjæretekstur, uten polering, kun avgrading og ultralydavfetting utføres;
Alle hullposisjoner inkluderer flensgjengede installasjonshull, lokaliseringsstifthull, oljepassasjehull og forseglingsvasker, med en toleranse på opptil ± 0,02 mm;
Innvendig hulromskantbehandling av tetningsspor, brukt til å montere tetningsringer for å oppnå hydraulisk/oljelufttetting.

Strukturelle og teknologiske høydepunkter
Ekstern vertikal varmeavledningsribbestruktur: øker varmeavledningsområdet og reduserer intern hydraulikkolje/motorens arbeidstemperaturøkning;
Uregelmessig kompositthulrom: hulrom i delt rom, separerende oljekrets, motorinstallasjonsposisjon og monteringsområde for ventilhuset;
Flerretningsflensgrensesnitt: sideoljekretsgrensesnitt, endeflatinstallasjonsflens, toppforseglingsflens, for å oppnå dokking i flere rørledninger;
Helt avrundede hjørner: eliminer spenningskonsentrasjon og unngå sprekkdannelse under høytrykksforhold.
Strukturell soneinndeling (kombinert med tre visninger)
1. Høyre hovedforseglingskammer (første bilde)
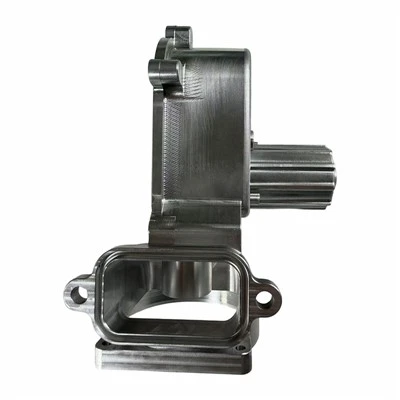
Stort forseglet rom med åpning, reservert plass for montering av motor/ventilhus, fordelt med flere lag med gjengede posisjonshull, ringformet tetningsspor for ytre ring for montering av O-ring, for å oppnå høy-forsegling.
2. Venstre oljekretsflens (andre bilde)
Det sentrale store hullet er hovedoljeinntaket og -utløpet til oljekretsen, og de gjengede hullene på begge sider brukes til eksterne hydrauliske rørledninger; De ytre vertikale varmespredningsribbene brukes til intern varmeavledning i oljekammeret.
3. Installasjonsposisjon for toppaktuator (tredje bilde)
Polygonal motorsylinder installasjonssøyle, som rommer drivmotoren inne; Den firkantede åpningen på siden er for tråding av ledningsnett, og det er 4 festeskruehull rundt den for å feste motordekselplaten.
4. Bunn universal installasjonsflens
Monteringsbase med flere fot med gjengede festehull, brukes til å feste hele husenheten til rammen/utstyrsbasen.


Formålsbestemmelse
Kjerneposisjonering: Elektrisk hydraulisk aktuatorhus for biler/motorsykler (elektronisk hydraulisk pumpeventilhus)
Segmenterte applikasjonsscenarier:
1. Modifikasjon av motorsykkel hydraulisk clutch/elektronisk gasspumpehus
Integrert oljekammer, drivmotor og oljepassasje, erstatter den originale fabrikkdelte støpejernspumpen, lett og bedre varmeavledning, som tilhører høyytelsesmodifiserte CNC-deler;
2. Elektronisk bremse-/styringsassistanse for hydraulisk ventilhus
Integrert motor, oljekrets og trykkkammer, som tjener som kjernelast-lagerskall for EHB-linjekontroll og elektrisk servostyring;
3. Småskala anleggsmaskiner mikro hydraulisk kraftenhet hus
Mikrohydraulisk pumpestasjons pumpehus, integrert med motor, oljekrets og oljelagringskammer, brukt til automatiseringsutstyr og små landbruksmaskiner.
Sammenligning av produktfordeler: Originalt støpejernsskall
✅ Reduser vekten med 40 % til 60 % og reduser den totale ufjærede vekten til kjøretøyet;
✅ Integrert fresing har sterkere tetning og ingen risiko for sandhulllekkasje;
✅ Varmespredningseffektiviteten til varmespredningsribbestrukturen er bedre enn for støpejern, og oljetemperaturen er lavere når du arbeider i lang tid;
✅ Den mekaniske teksturgjenkjenningen av det modifiserte utseendet er høy, og det er egnet for ytelsesmodifikasjonsmarkedet;
✅ Strukturen kan tilpasses, og hulromsvolumet kan justeres i henhold til forskyvning og oljetrykk.
Valgfrie løsninger for etter-behandling
1. Naturlig rengjøring (nåværende status): Fjerner bare olje og grader, beholder fresemønstre, har den laveste kostnaden og er egnet for kort-bruk;
2. Naturlig anodisering: danner en tett oksidfilm, rustbestandig og slitasjebestandig, og beholder metallets matte tekstur;
3. Hard anodisering: Øker overflatehardheten til HV400 eller høyere, egnet for høyt-trykk og slitasjebestandige-arbeidsforhold;
4. Sort anode+lasermerking: Den vanlige løsningen for modifiserte deler er vakker, rustsikker og kan graveres med modelllogoer.

Støttebehandlingsinstruksjoner
Denne typen hulrom tilhører komplekse femakse maskineringsdeler, og maskineringsprosessflyten er som følger:
Aluminiumsplateskjæring → tre--akset grovfresing for å fjerne overflødig → femakset kobling presisjonsmaskinering av indre og ytre hulrom og uregelmessige overflater → boring/boring av alle gjengede hull og pinnehull → presisjonsboring av tetningsspor → avgrading og høy{1}} luftrensing → overflatebehandling (en obligatorisk inspeksjonsprosess for hydrauliske komponenter).
Populære tags: bil modifikasjon adapter bord, Kina bil modifikasjon adapter bord produsenter, leverandører, fabrikk